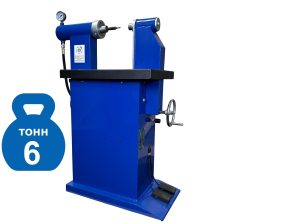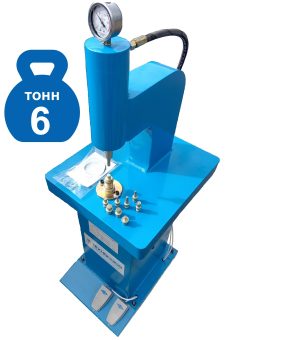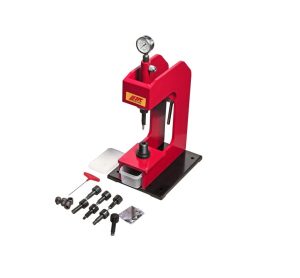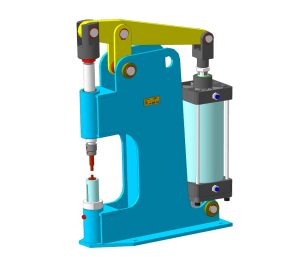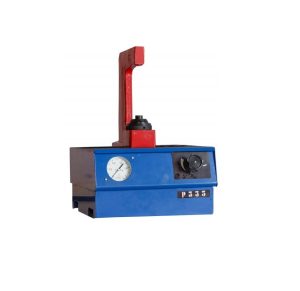



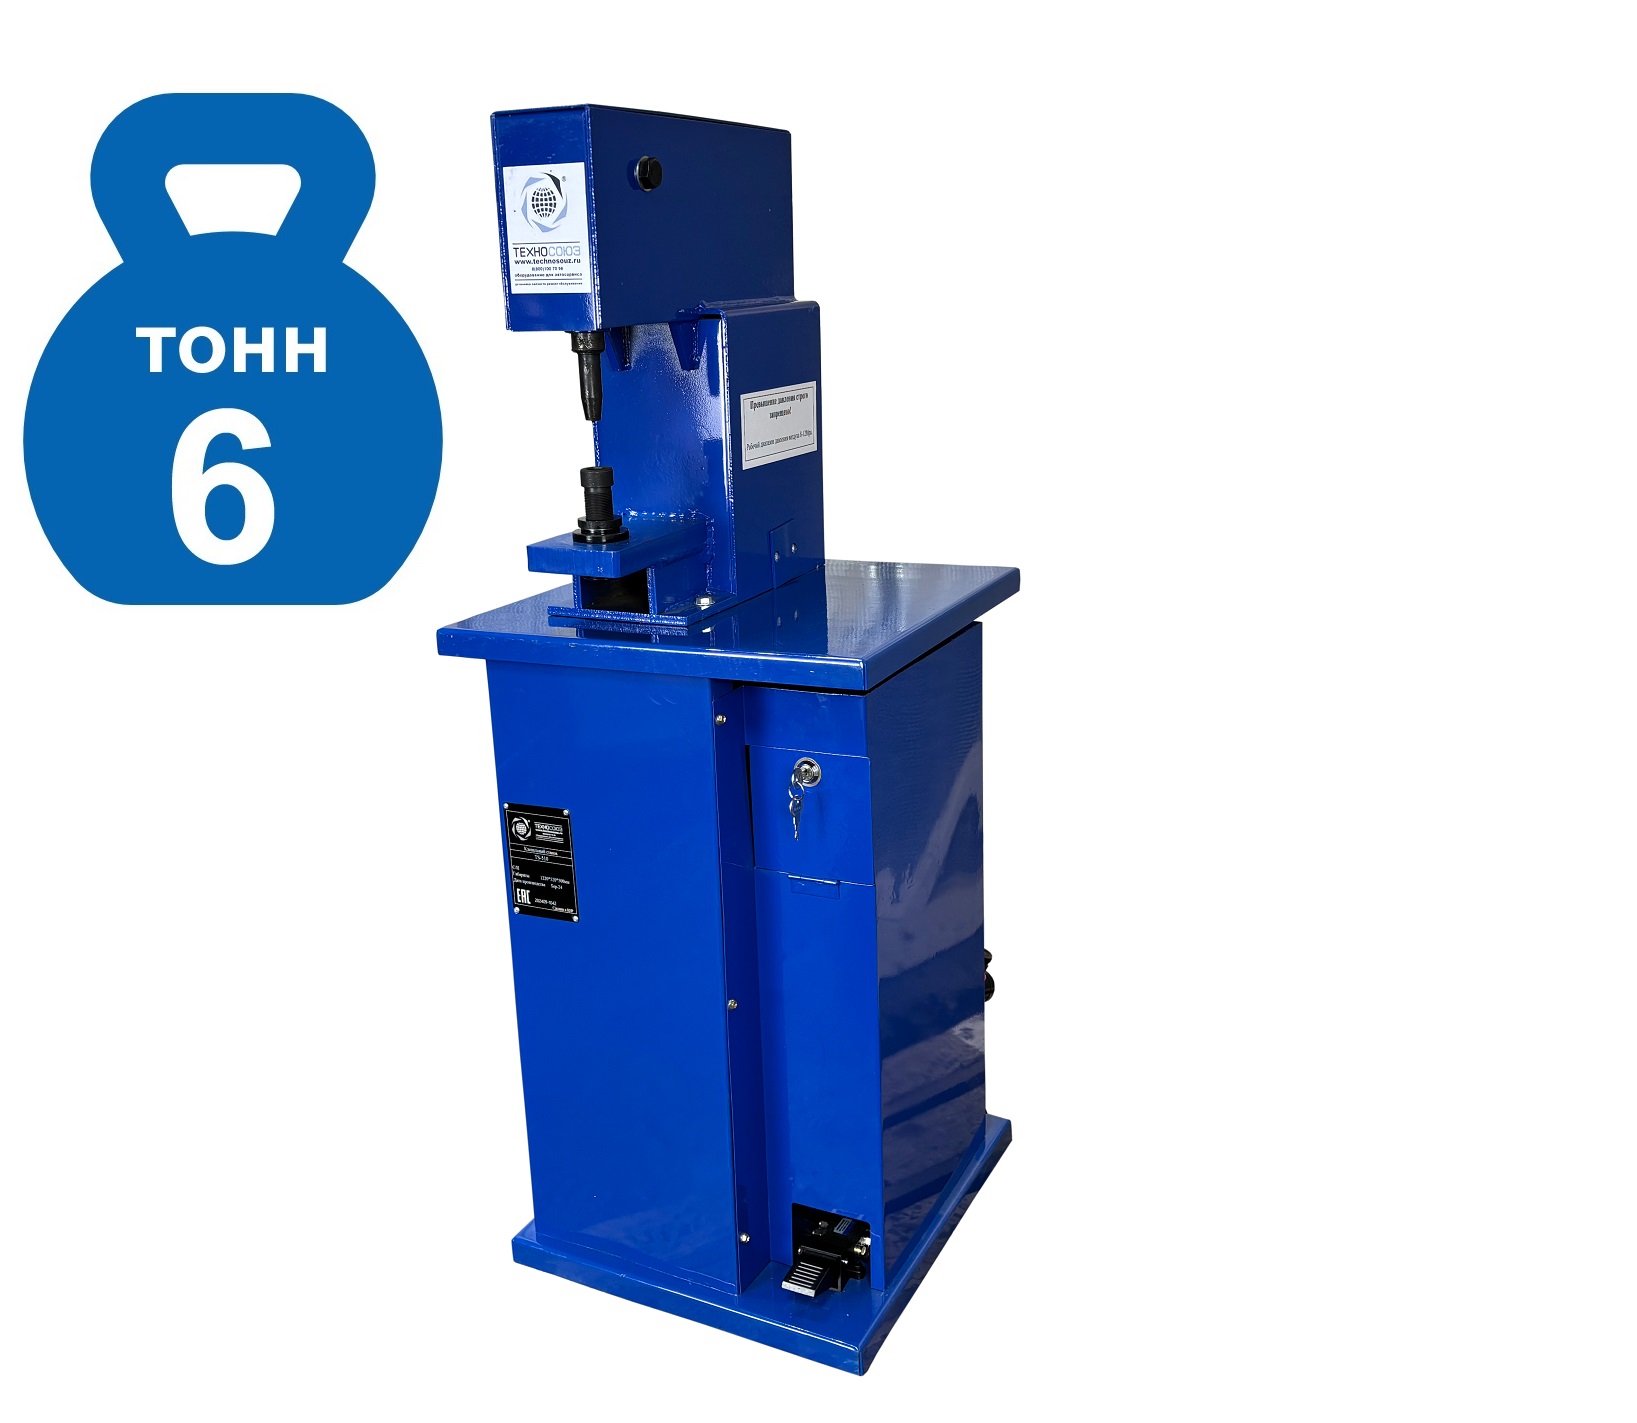

Вертикальный. Тип – пневматический. Управление – педалью. Напольный. Материал клёпки – медь, алюминий D= 6 / 8 / 10 мм. Усилие до 6т. Клепальный станок для тормозных колодок, фрикционных дисков сцепления легковых и грузовых автомобилей, автобусов. В стандартной комплектации предусмотрены пуансоны для работы с отечественными и импортными автомобилями. Требуется подключение к компрессору. Рабочее усилие клепальный станок развивает с помощью сжатого воздуха.
«До начала эксплуатации необходимо наполнить ёмкость лубрикатора блока подготовки воздуха специальным маслом для лубрикаторов. Эксплуатация клепального станка без подготовки воздуха недопустима! » Выпрессовка заклепок диаметром до 10 мм осуществляется при замене изношенных накладок во время ремонта автомобилей в автосервисах, станциях технического обслуживания и автотранспортных предприятиях. Клепальный станок используется для работы с различными видами и формами заклепок изготовленных из меди и алюминия.
Минимальные клепальные усилия, требуемые для тормозных колодок грузовых автомобилей
Марка автомобиля
Материал
клепки
Размеры
клепки
Вид клепки
Клепальное
усилие, т
сталь
8.0х16.0
полая
3,5
МАЗ
латунь
6*21 мм
полая
2,5
ЗИЛ
латунь
8.0х16.0
полая
3,0
ГАЗ
латунь
6*21 мм
полая
2,5
MAN
латунь
8*20mm
полая
3,0
IVECO
латунь
6*18mm
полая
3,0
VOLVO
сталь
6.35×19.1
полая
3,0
Shacman
латунь
6*21 мм
полая
2,5
DongFeng
сталь
6.35×19.1
полая
3,0
Scania
латунь
6*18mm
полая
3,0
ISUZU
латунь
6*21 мм
полая
2,5
Mercedes-Benz
сталь
6.35×19.1
полая
3,0
Renault
латунь
6*21 мм
полая
2,5
DAF
сталь
6.35×19.1
полая
3,0
Fiat
латунь
6*21 мм
полая
2,5
Ford
сталь
6.35×19.1
полая
3,0
Hyundai
латунь
6*21 мм
полая
2,5
Nissan
латунь
6*18mm
полая
3,0
Baw
сталь
6.35×19.1
полая
3,0
FOTON
латунь
6*21 мм
полая
2,5
JAC
сталь
6.35×19.1
полая
3,0
FAW
латунь
6*21 мм
полая
2,5
Peugeout
латунь
6*18mm
полая
3,0
Принцип работы:
Рабочее давление воздуха регулируется при помощи клапана регулировки давления и выставляется по манометру 0,4-0,6 МПа для алюминиевых клепок и 0,7-1,0 МПа для медных.
Давление контролируется визуально по шкале манометра.
В шток вкручивается пуансон требуемого диаметра, регулируется по высоте опускание контргайкой;
Тормозную накладку ставят на кронштейн;
Высота кронштейна регулируется винтом таким образом, чтобы клепка плотно легла на опору клепального станка;
Нажимая ногой на педаль подачи воздуха стенд опускает шток тем самым прижимает клепку к наковальне;
Комплект сменных пуансонов и опор позволяет производить установку и удаление заклепок различных форм и размеров.